Accesorios (ver todo)
Cables, cargadores y más
Baja fusión para desoldar calentando poco, estándar para lo que queda en la placa. Cuándo usar cada una, cómo se aplica con aire y stencil, y qué mirar antes de comprar.
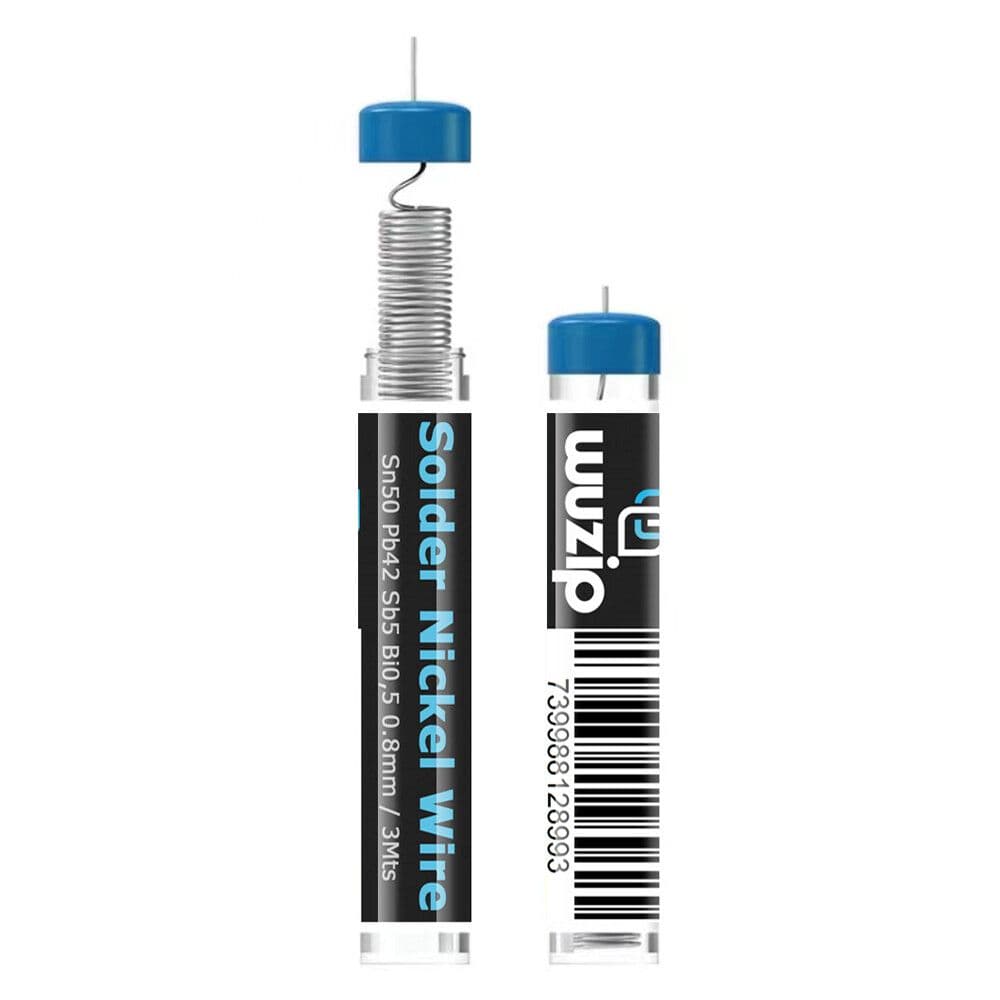
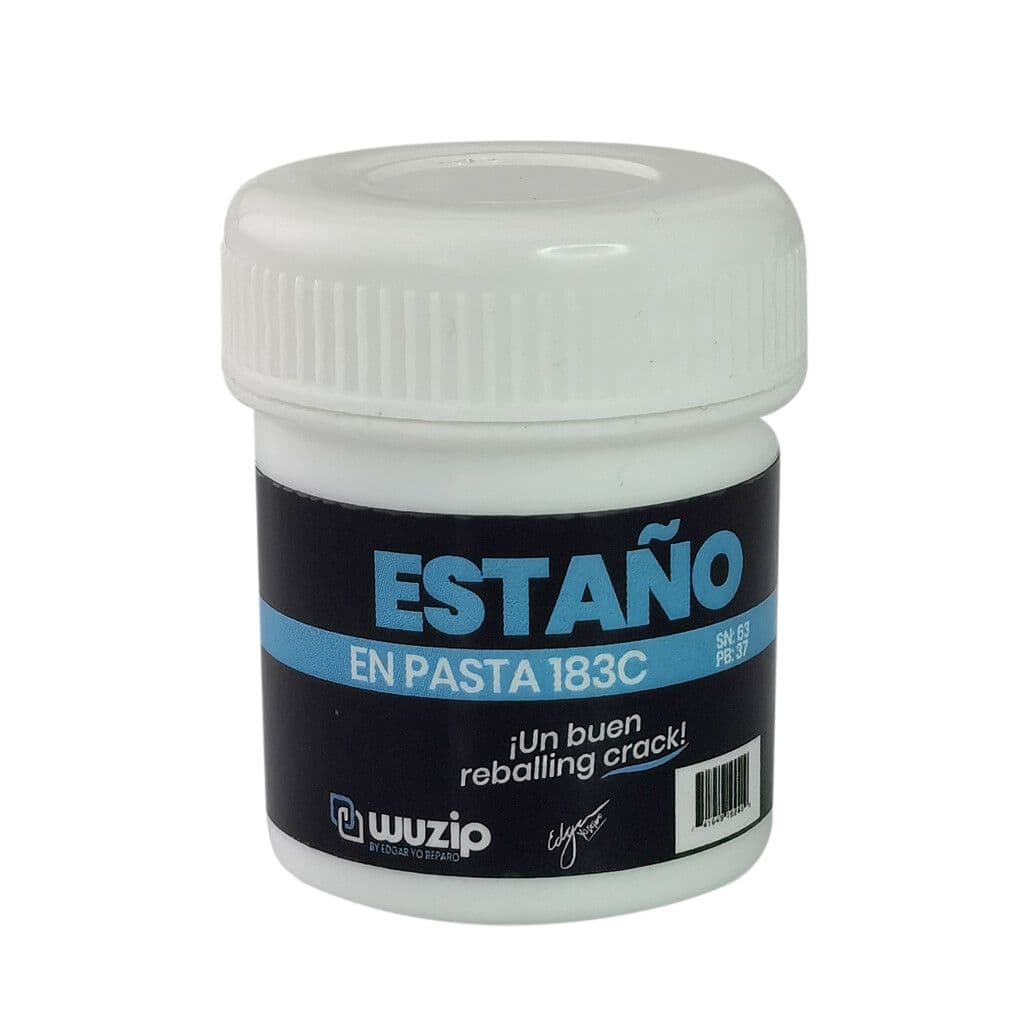
Wuzip, Relife, MaAnt, PPD y 2UUL, en 138 y 183 °C, más el estaño en hilo para el cautín. Stock y precios actualizados del catálogo.
Es una mezcla de microesferas de aleación de estaño y flux, con consistencia de crema. A diferencia del estaño en hilo, no se aplica con el cautín: se deposita sobre los pads (con palillo, jeringa o a través de un stencil) y se funde con aire caliente o precalentadora, para que las esferas se junten y formen la soldadura.
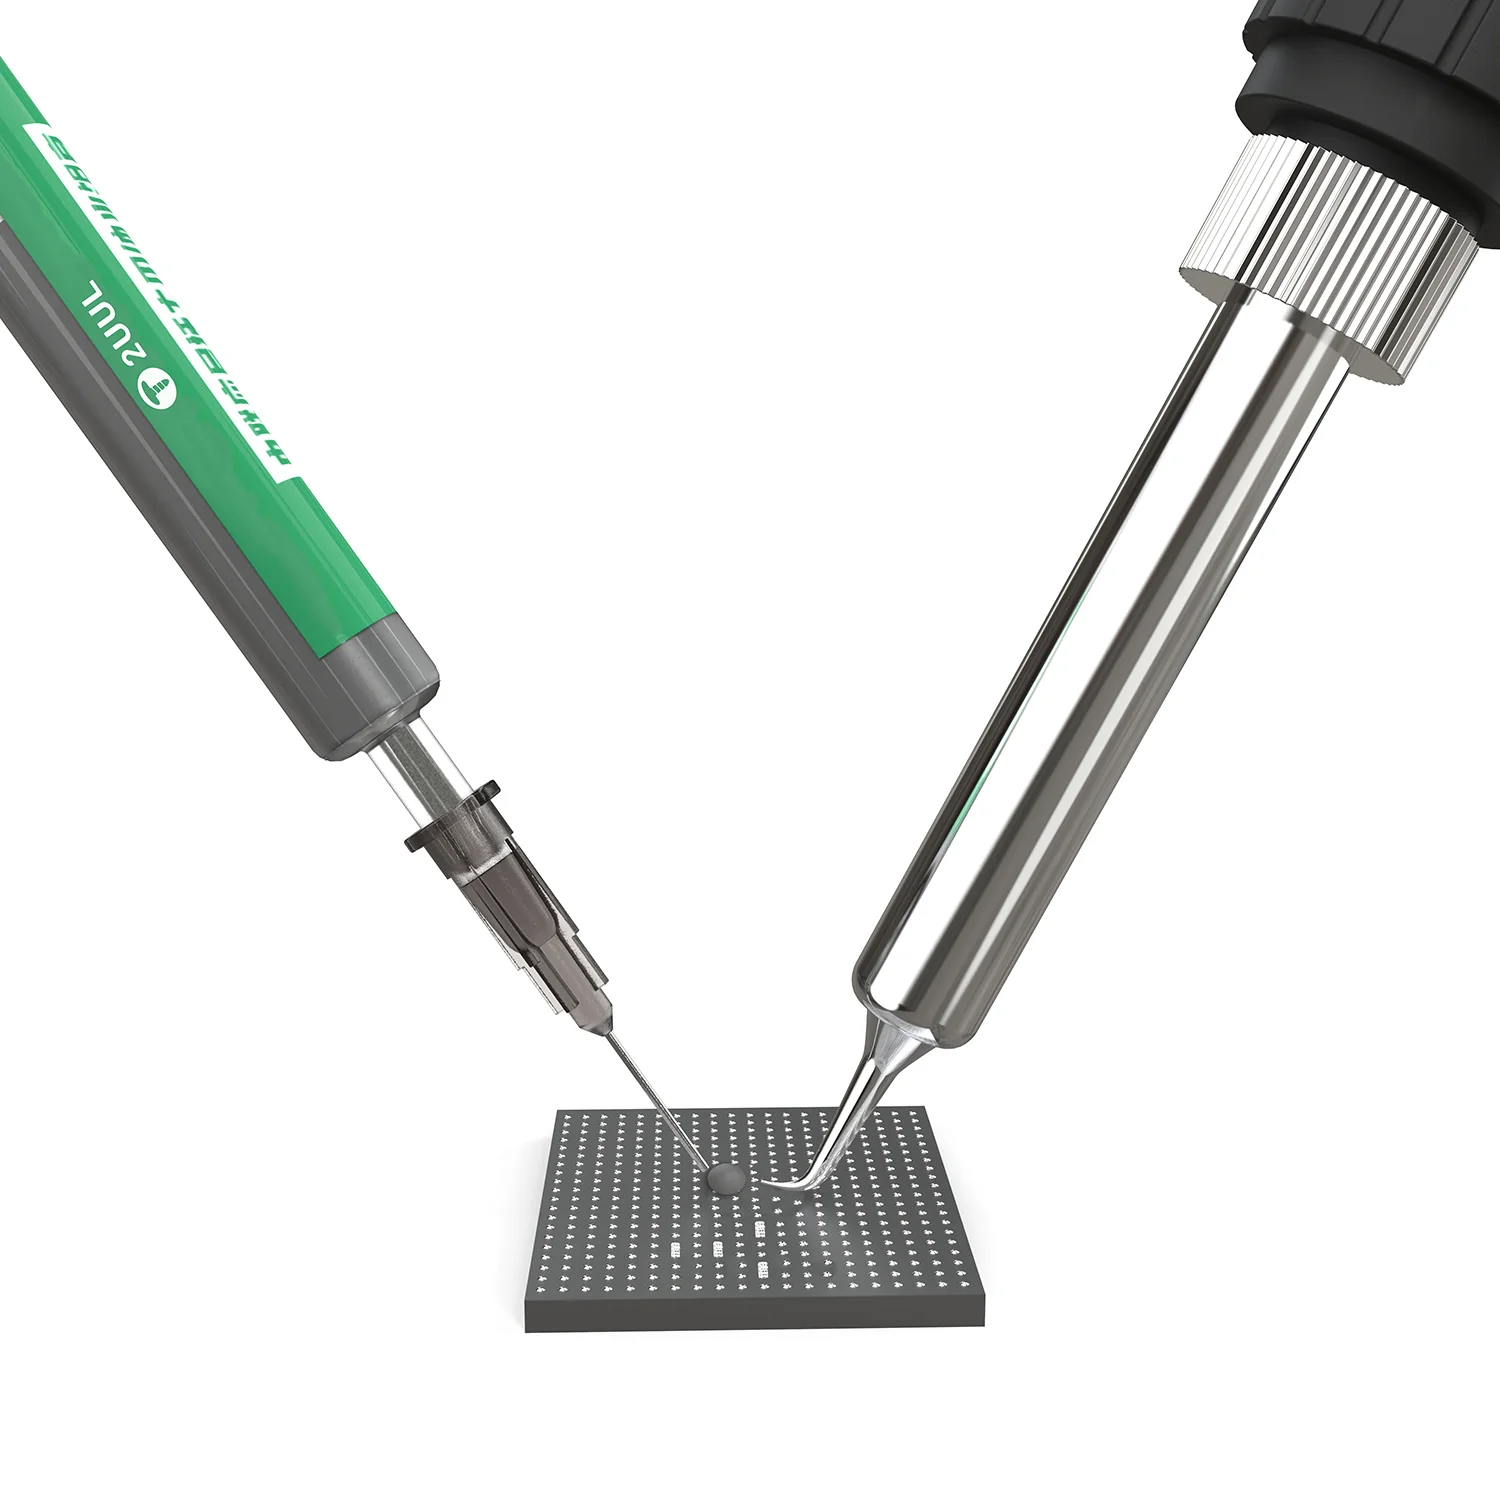
En reparación de celulares se usa para todo lo que el hilo no hace bien: rehacer las bolas de un chip BGA con stencil (reballing), soldar conectores de carga y FPC con muchos pines a la vez, y asentar componentes SMD donde no entra la punta del cautín.
La temperatura de fusión define el trabajo. La de 138 °C (baja fusión, aleación de estaño y bismuto) se usa cuando hay que calentar poco: cerca de componentes sensibles, en placas multicapa o para sacar un chip sin cocinar la placa. La de 183 °C (aleación estándar de estaño y plomo) es la de uso general, más resistente y compatible con el estaño original de la placa.
Las dos conviven en el banco. La regla es simple: 138 para calentar poco, 183 para que la unión aguante.
Deslizá la tabla hacia el costado para ver todas las columnas →
| Característica | Pasta de 138 °C (baja fusión) | Pasta de 183 °C (estándar) |
|---|---|---|
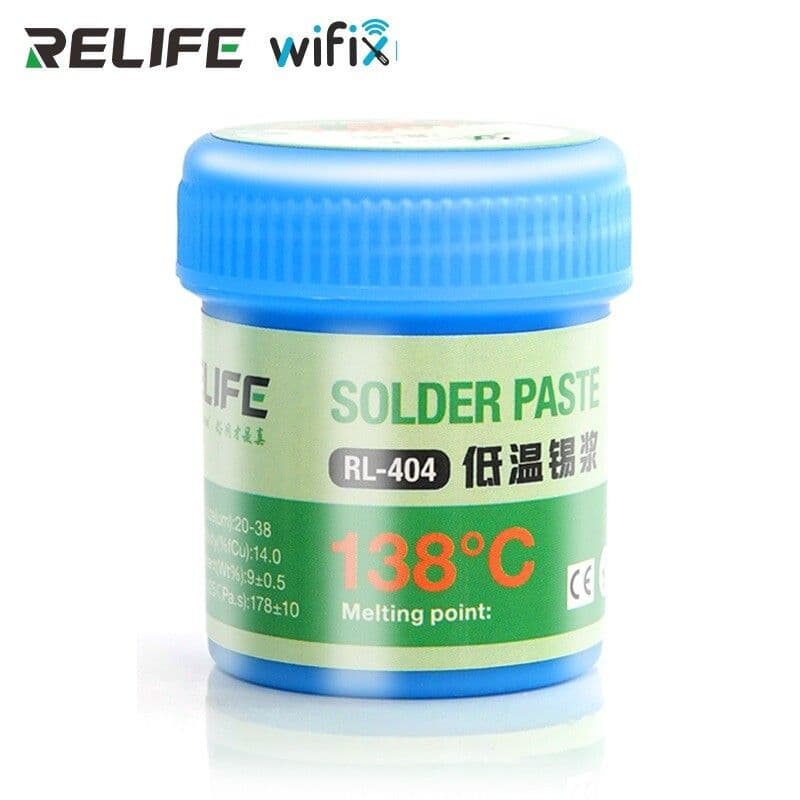
| Aleación | Estaño y bismuto (la Relife RL-404 es 42/58). Funde a 138 °C. | Estaño y plomo, la aleación clásica de electrónica. Funde a 183 °C. |
| Para qué | Sacar chips y conectores calentando poco, reballing en placas delicadas, trabajar cerca de flex, cámaras y baterías. | Reballing y soldado definitivo de IC, conectores de carga y FPC, SMD en general. Es lo que lleva la placa de fábrica. |
| Resistencia de la unión | Más frágil: no se usa en uniones que soportan esfuerzo mecánico (conectores de carga, marcos) y no conviene mezclarla con estaño con plomo en la misma junta. | Uniones firmes y dúctiles. Es la que queda en la placa. |
| Cómo se trabaja | Aire caliente a temperatura baja o precalentadora. Funde enseguida; el riesgo es que se escurra si te pasás de calor. | Aire caliente o precalentadora a temperatura media. Necesita flux fresco para fluir y mojar bien. |
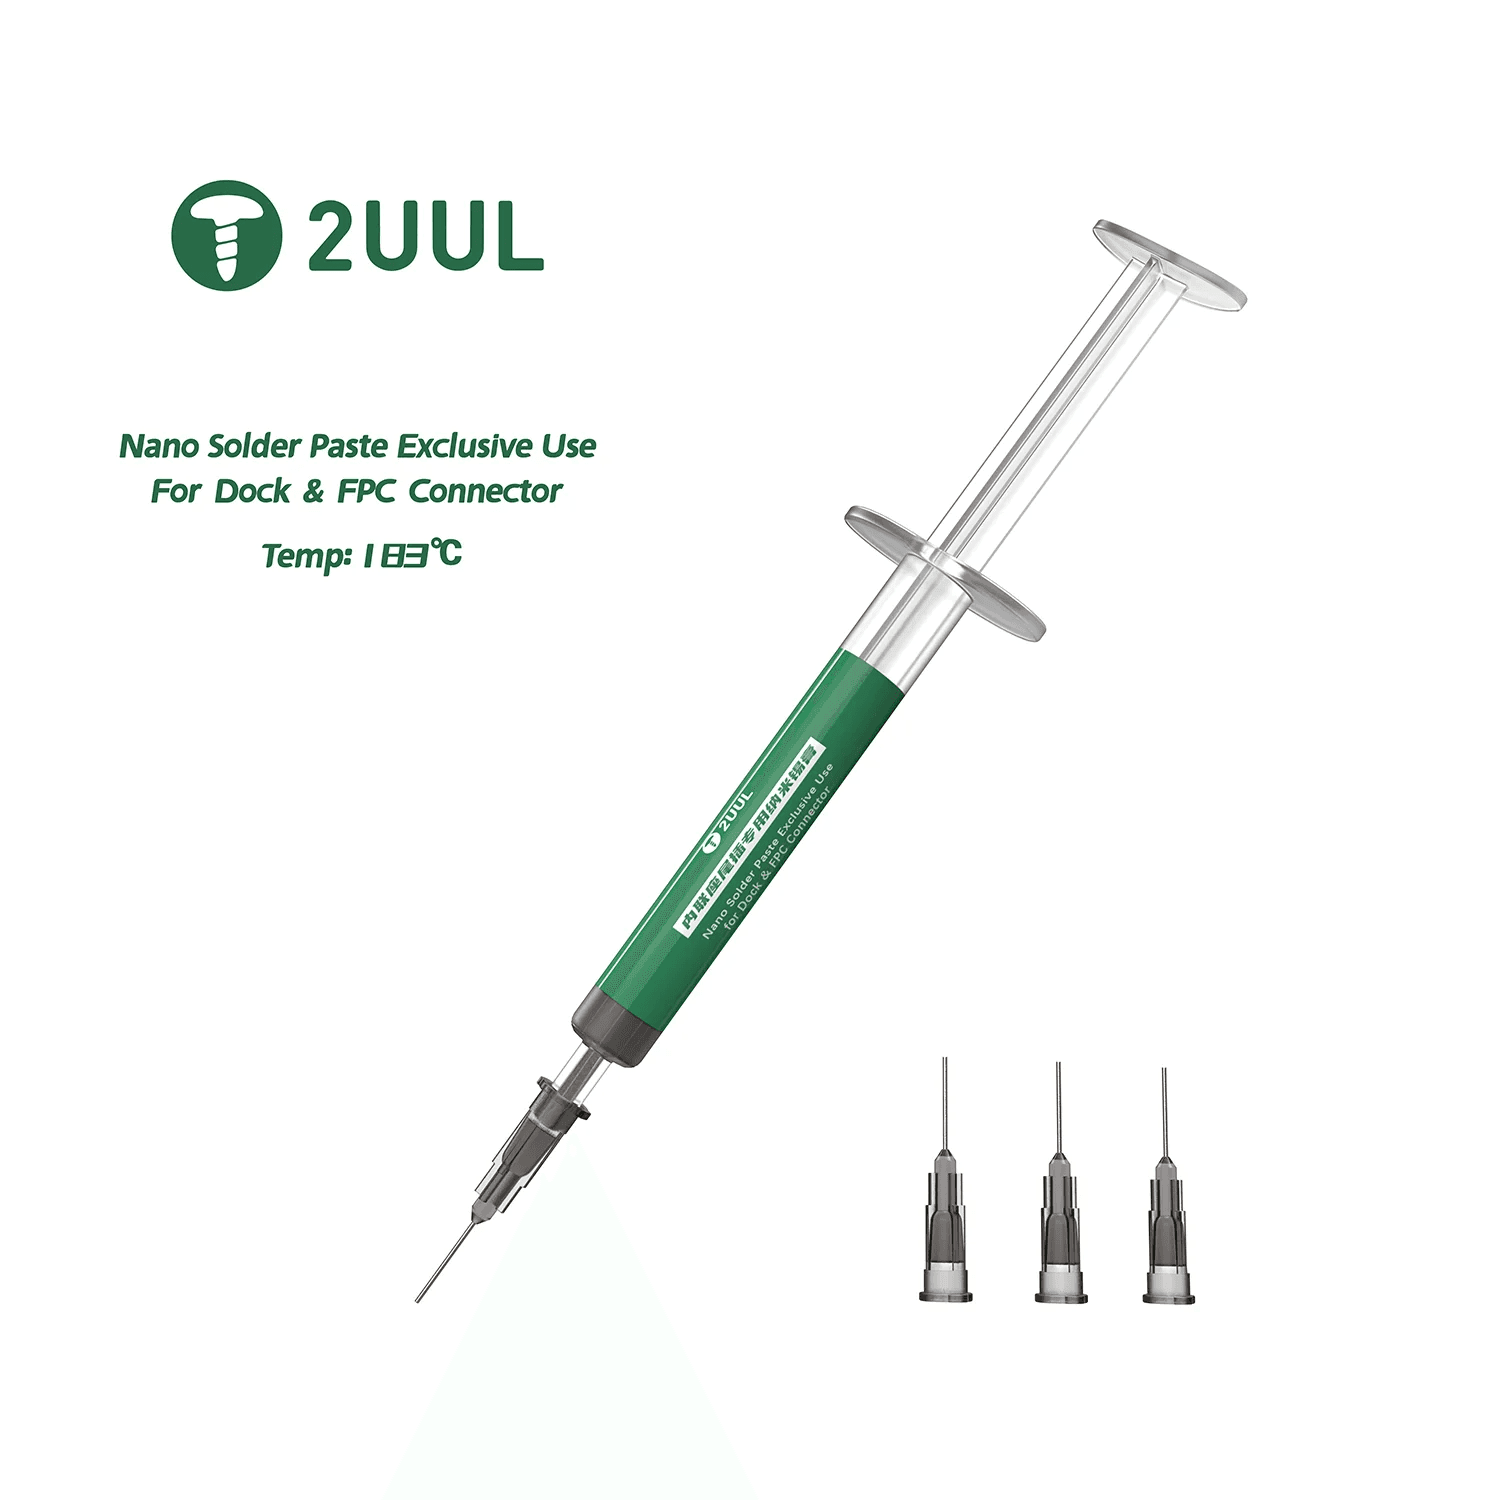
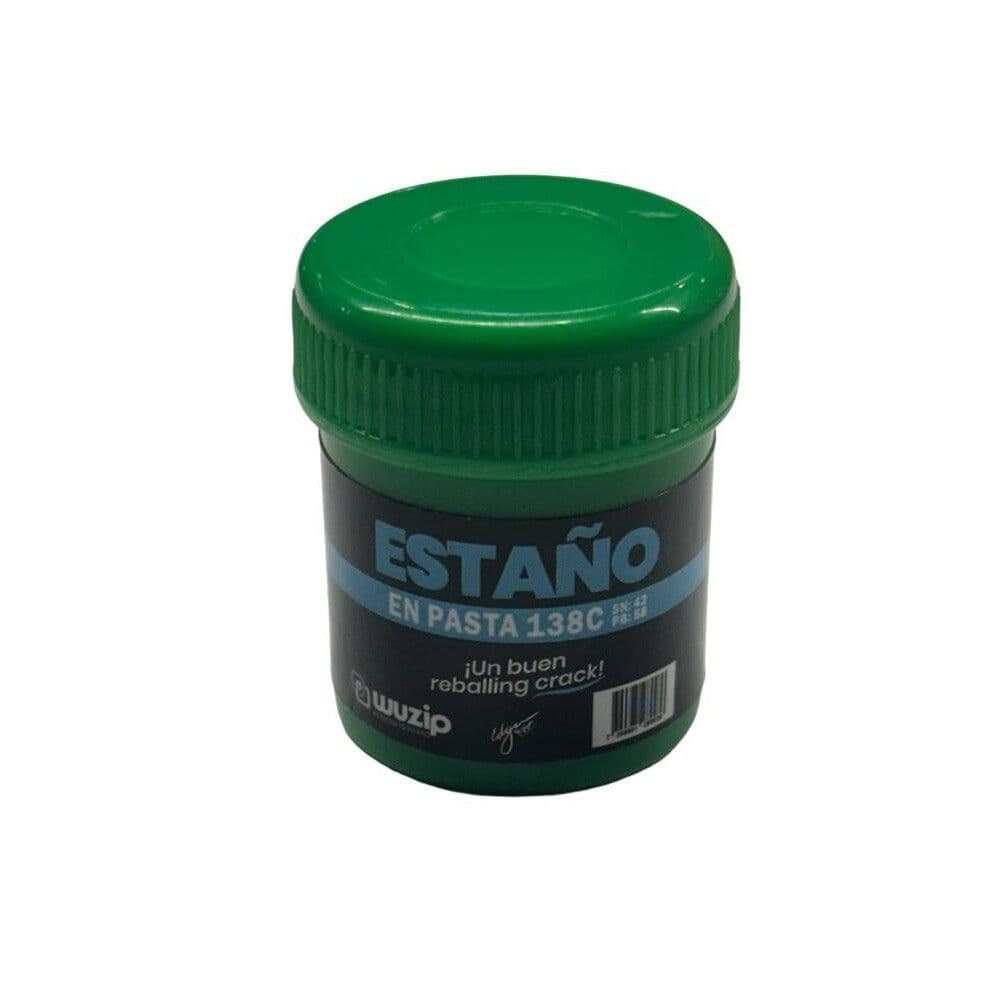
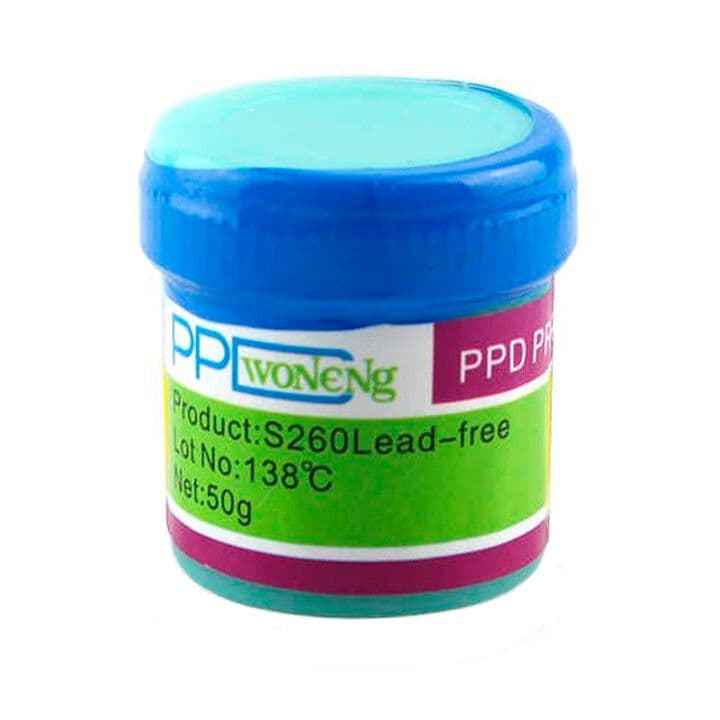
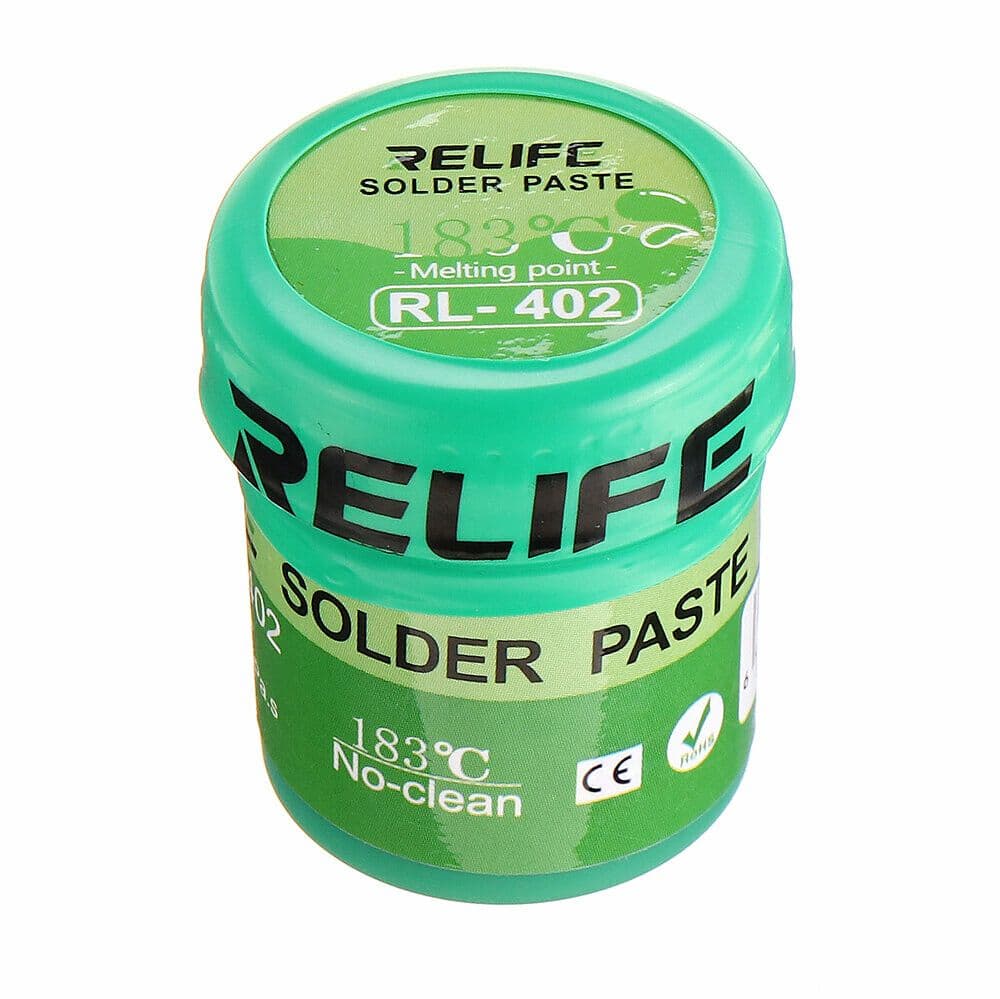
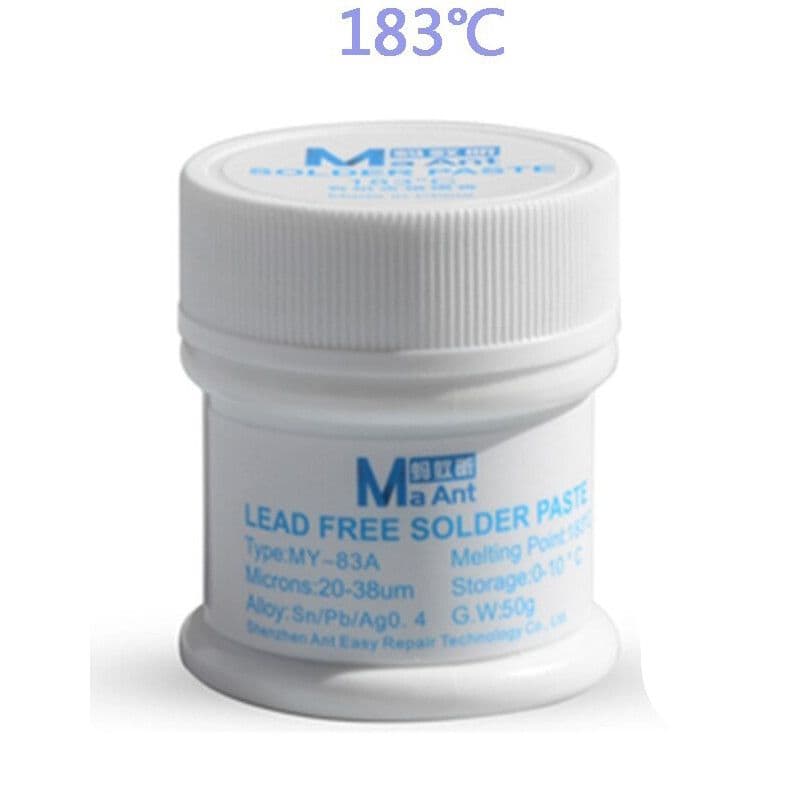
| En el catálogo | Wuzip 138 (40 g), Relife RL-404 (40 g), PPD 138 (50 g). | Wuzip 183 (40 g), Relife RL-402 (40 g), MaAnt MY-83A (50 g), 2UUL SC99 nano para conectores FPC. |
Regla de taller: se desuelda con 138 y se vuelve a soldar con 183. Nunca dejes bismuto en una unión que va a quedar.
Cinco cosas que definen si la pasta fluye o si termina en bolitas sueltas alrededor del pad.
138 °C para desoldar y trabajar cerca de componentes sensibles; 183 °C para lo que queda en la placa. Con las dos cubrís todo. Si vas a tener una sola, 183.
Cuanto más fina, mejor pasa por un stencil chico y menos puentes deja. La 2UUL SC99 es de grado nano, pensada para los pads de un conector de carga o un FPC.
La pasta trae su flux, pero se seca con el tiempo. Una pasta que se separó o se puso arenosa perdió el flux: se mezcla y se le agrega un poco de flux en gel, o se descarta.
Pote de 40 o 50 g rinde meses en un banco de reparación. Guardalo cerrado, fresco y lejos de la estación de aire: el calor y el aire lo secan.
Wuzip y Relife son las que más se usan en los talleres del país y las más reseñadas del catálogo. Lo que importa es que cada pote sea igual al anterior: mismo color, misma viscosidad, mismo comportamiento.
Flux en gel, stencil del chip que vas a rehacer, espátula plástica y alcohol isopropílico. Sin stencil, el reballing sale disparejo; sin flux, la pasta no moja.
Cada pasta se prueba en el banco antes de entrar al catálogo. Estos son los cinco puntos que evaluamos.
Que salga pareja del pote, se extienda con espátula y pase por un stencil sin arrastrarse.
Ni tan líquida que se corra entre pads ni tan espesa que quede en grumos. Tiene que quedarse donde la ponés.
Aplicada en pads de distintos tamaños, no gotea ni se desliza al mover la placa.
Que las esferas se junten en una sola bola brillante a la temperatura declarada, sin bolitas sueltas ni puentes.
Cuánto flux quemado deja y qué tan fácil sale con alcohol isopropílico.
Vale para reballing con stencil y para soldar conectores. Lo que cambia entre 138 y 183 es la temperatura del aire.
Estaño viejo afuera con malla desoldante y flux, después alcohol isopropílico. Sobre pads sucios o con restos de bismuto la pasta nueva no moja parejo.
Revolvé el pote con una espátula limpia hasta que quede homogénea. Si está seca o arenosa, un toque de flux en gel la recupera; si se separó del todo, cambiala.
Con stencil: pasada de espátula en un solo sentido, capa fina, levantar el stencil derecho. Sin stencil: un punto chico con palillo o jeringa en cada pad. El exceso hace puentes.
Aire a temperatura baja y flujo suave para la 138; temperatura media para la 183. Movimiento circular a 2 o 3 cm hasta que las esferas se junten en una sola bola brillante. Si tenés precalentadora, la placa a 80 o 100 °C reduce el tiempo de aire a la mitad.
Sin mover la placa hasta que el estaño solidifique. Después alcohol isopropílico para el flux quemado e inspección bajo el microscopio: bolas parejas, sin puentes ni pads secos.
Somos mayoristas de repuestos e insumos para servicio técnico de celulares en toda Argentina. El estaño va en el mismo pedido que el flux, las mallas y los repuestos, con un solo envío y un solo asesor.
Sumá estaño, flux y mallas al mismo pedido que los repuestos y lo despachamos en 24/48 h hábiles.
Cables, cargadores y más
Calidad garantizada
Herramientas profesionales